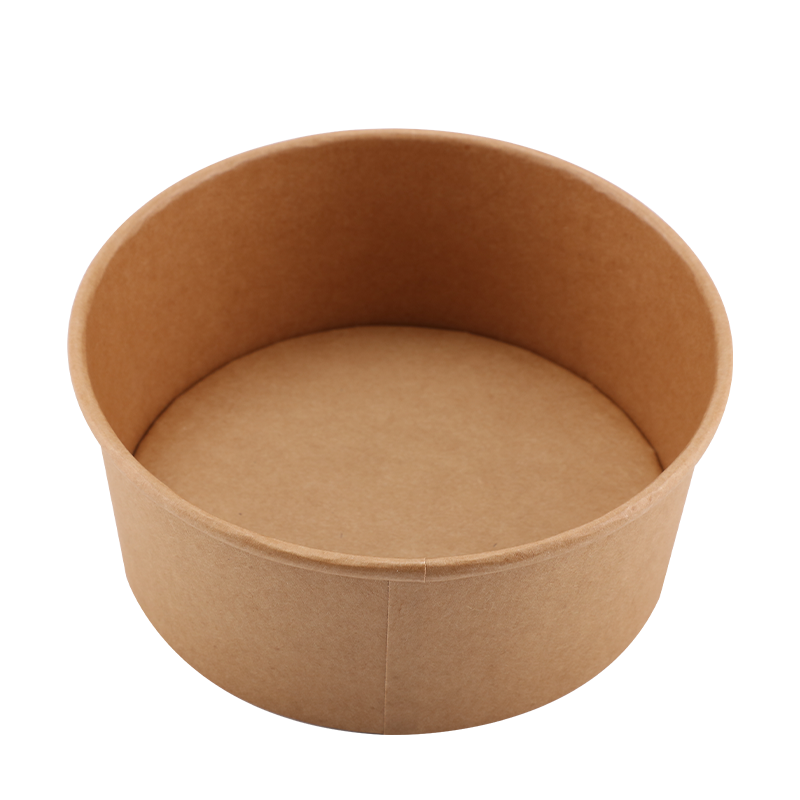
コーティング重量が紙ヌードルボウルの漏れ防止にどのように影響するか
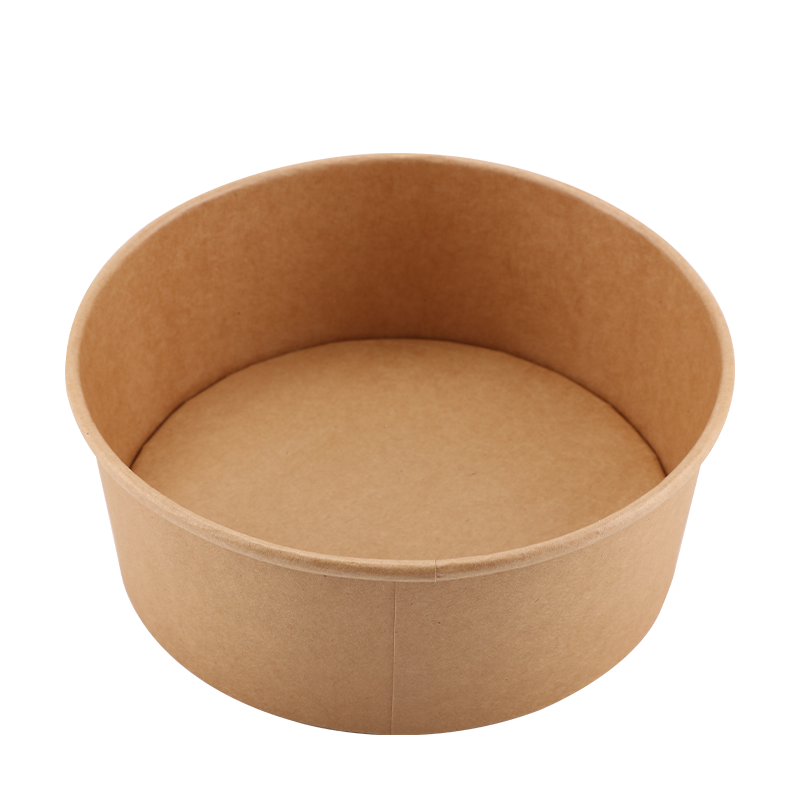
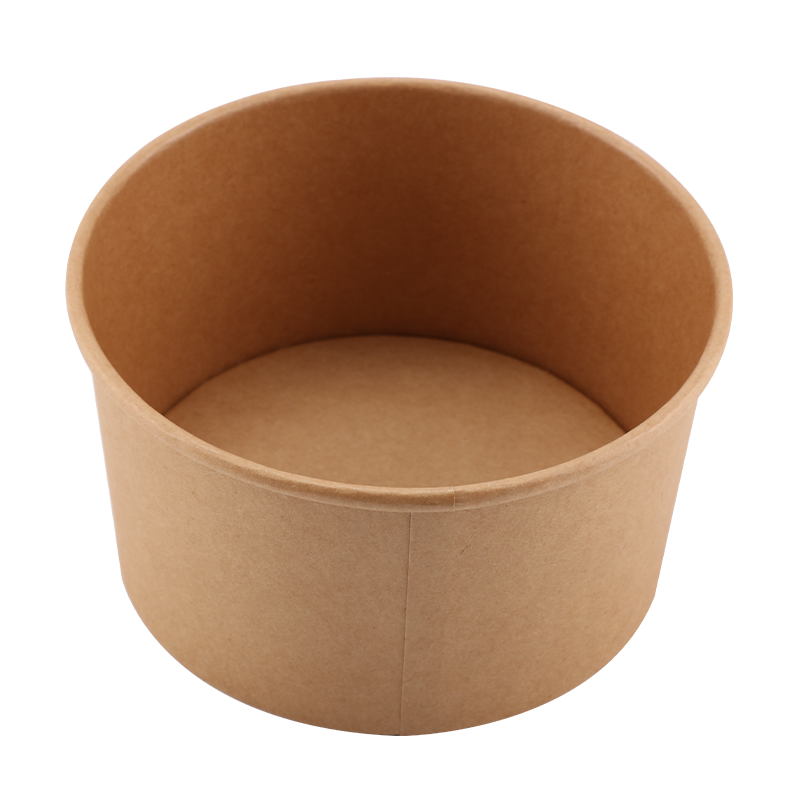
漏れ抵抗を評価する場合 紙ヌードルボウル ほとんどの購入者は、ボウルがシングルコートであるかダブルコートであるかに焦点を当てますが、平方メートルあたりに塗布される実際のコーティング重量も同様に重要な変数ですが、あまり注目されないことがよくあります。平方メートル当たりのグラム数 (gsm) で表されるコーティング重量は、バリア層の膜厚と連続性を決定します。この数値のわずかな違いは、実際の使用条件において測定可能な影響を及ぼします。
12 ~ 15 gsm で塗布された PE コーティングは、高温の低脂肪液体との短時間の接触には十分な薄膜を形成しますが、ボウルの成形プロセス中に、特に板紙が大きな機械的変形を受ける折り目やベースと壁の接合部で、マイクロギャップが形成されやすくなります。 18 ~ 22 gsm で塗布されたコーティングは、これらの応力ゾーンを通じてフィルムの連続性を高め、成形時の機械的応力の後でもバリアの完全性を維持します。ラーメン、ラクサ、ビーフ ヌードル スープなどのスープの多い料理を入れることを目的とした紙製ヌードル ボウルの場合、液体がボウルのベースと 20 分以上継続的に接触する場合、食品と接触する表面に 18 gsm の最小コーティング重量を指定することは、単に「PE コーティング」と指定するよりも厳格な要件です。
二重 PE コーティングは、内側と外側の両方の表面にフィルムを適用することで、この効果をさらに高めます。外側のコーティングは食品に直接接触しませんが、冷たい調理物の表面からの結露、保管時の周囲の湿度、配送バッグ内の隣接する熱い皿からの蒸気など、外部要因からの湿気の吸収を防ぐ役割を果たします。 Hangzhou Renmin Eco-tech では、当社の PE コート紙ロールは、制御されたコーティング重量公差に合わせて生産されており、コンバーターに大量生産全体にわたって予測可能なボウルのパフォーマンスを実現する一貫したベースラインを提供します。
温度勾配管理: 紙ヌードルボウルが長時間の熱で壊れる理由
紙麺丼 は耐熱性が評価されていますが、長期間の高温暴露に関連する故障メカニズムは、単純な温度上限よりも微妙です。ほとんどの PE 裏地のペーパー ヌードル ボウルは、85 ~ 95 °C の液体との短期間の接触に目に見える劣化を起こすことなく耐えることができますが、低温での継続的な暴露、特に密閉された配送環境では、これとは異なる、より有害なストレス状態が発生することがよくあります。
密封された紙麺ボウルを断熱配送バッグに入れると、内部の温度は直線的に下がりません。代わりに、熱いスープから閉じ込められた蒸気が、ボウル内に加圧された高湿度の微環境を作り出します。継続的な熱と高い湿度の組み合わせにより、板紙の繊維が柔らかくなり、液体の浸透が起こる前であっても、その圧縮強度と引張強度が低下します。これが、イートインサービスに問題なく機能するボウルが配送条件下で変形したり崩壊したりする理由です。問題はピーク温度ではなく、30 ~ 60 分間にわたって継続的に熱と湿気にさらされることです。
これを軽減するには、材料仕様とパッケージング構成の両方に対処する必要があります。材料面では、坪量の高い板紙(標準的なヌードルボウルサイズの場合は 300 ~ 320 gsm)は、低重量の基材と比較して、繊維軟化後により多くの構造的保存を保持します。構成面では、再密閉する前にボウルの蓋を 30 ~ 60 秒間取り外す短い通気窓を設けることで、蓄積された蒸気圧が解放され、その後の輸送中の繊維軟化率が大幅に低下します。一部のオペレータは、手動の通気手順を必要とせずに、この蒸気圧力の上昇を管理するために特に微細穴の開いた蓋を使用しています。
紙ヌードルボウルのファンの寸法: 成形ジオメトリが完成したボウルの形状を決定する方法
ペーパー ヌードル ボウルの物理的寸法 (縁の直径、底部の直径、壁の高さ) は、ボウルのメーカーによって独自に指定されていません。これらは、ボウルの形成に使用されるファン (ブランク) 寸法の幾何学的結果であり、この関係を理解することで、購入者がサイズ要件を正確に伝え、仕様と完成品の間のコストのかかる不一致を回避するのに役立ちます。
ペーパー ヌードル ボウルは、扇形のブランク、つまり環状部分 (2 つの同心円の間に切られたリング) から形成されます。ファンの内径は完成したボウルのベースの直径を決定し、外半径はリムの直径を決定します。ファンの円弧角度によって、形成時にファンがどの程度巻き付くかが決まります。円弧が広いと浅い円錐形 (直径に対して壁の高さが低くなります) が生成され、円弧が狭いとより深く円筒形のプロファイルが生成されます。これらの幾何学的関係は、ボウルの形状と容量を独立して変更できないことを意味します。 1 つの次元を変更すると、必ず他の次元にも影響します。
この形状は、たとえば射出成形容器の寸法のように壁の高さとリムの直径を自由に調整できない理由も説明しています。紙の供給業者からボウルファン (杭州人民エコテックで製造する紙製のボウルやボックスファンなど) を受け取るコンバーターは、ファンツールの寸法制約内で作業します。標準寸法ファミリー以外のボウルを製造するにはカスタム ファン ツールが必要ですが、これにはツールへの投資コストとリード タイムへの影響があり、購入者は新製品開発スケジュールに考慮する必要があります。
| ファンパラメータ | 完成したボウルへの影響 | 実用的な意味 |
| 内半径 | ベースの直径を設定します | 平らな面でのボウルの安定性に影響します |
| 外半径 | リム径を設定します | 蓋ツールの直径と一致する必要があります |
| 円弧角(広め) | 浅いボウルのプロファイル | サラダや乾麺料理に適しています |
| 円弧角(狭い) | より深く、より高いボウルのプロファイル | 出汁の多いスープや麺類に適しています |
紙ヌードルボウルの食品安全コンプライアンス: 主要な規制枠組み
紙ヌードルボウルは食品と接触する素材であり、その組成と性能を管理する規制の枠組みは実質的です。さまざまな地域の市場向けにボウルを調達するバイヤーは、法的責任から身を守るためだけでなく、包装から食品への物質の移行が安全限度内に留まるようにするために、適用される主な基準を理解する必要があります。
EU 枠組み規則 1935/2004 と具体的な措置
欧州連合では、PE コーティングされた紙製麺ボウルを含むすべての食品と接触する材料がフレームワーク規則 (EC) No 1935/2004 に準拠する必要があります。これは、パッケージングが人間の健康を危険にさらしたり、食品組成に許容できない変化を引き起こす可能性のある量の成分を食品に移してはならないという一般原則を定めています。特に PE コーティングについては、プラスチックの食品と接触する材料に関する EU 規則 10/2011 により、認可されたモノマーと添加剤のポジティブ リスト、特定の物質の移行制限、および食品と接触する表面の dm2 あたり 10 mg という全体的な移行制限が確立されています。コンプライアンス文書 (通常は移行テスト データによってサポートされるコンプライアンス宣言 (DoC)) は、サプライ チェーン全体で利用できる必要があります。
米国市場向け FDA 21 CFR
米国では、食品と接触する紙および板紙は、FDA 21 CFR Part 176 (間接食品添加物: 紙および板紙成分) および 177 (間接食品添加物: ポリマー、PE コーティングを覆うポリマー) に基づいて規制されています。食品と接触する紙の製造に使用される物質は、これらの規制にリストされるか、食品接触通知 (FCN) または一般に安全と認められる (GRAS) の決定の対象となる必要があります。適切な添加剤プロファイルを備えた規制対象のポリエチレン樹脂から製造された PE コーティングは一般に準拠していますが、サプライヤーは原材料を関連する CFR リストにリンクするトレーサビリティ文書を維持する必要があります。
中国市場向けGB規格
中国国内で製造および販売される紙ヌードルボウルの主な食品安全基準は GB 4806.8-2016 (食品安全国家基準 - 食品に接触する紙および板紙の材料および製品) です。この規格は、感覚特性、移行制限 (総移行、過マンガン酸カリウムの消費量、および重金属を含む)、および禁止物質の制限に関する要件を指定します。中国国内の食品サービスチャネルを通じて販売される製品には、GB 4806.8-2016 に対する準拠文書が添付されることが期待されており、主要な食品サービスチェーンのバイヤーは、自己申告だけに頼るのではなく、この準拠を積極的に検証するためにサプライヤー監査を実施することが増えています。