押出コーティングプロセスと品質の勝敗が決まる場所
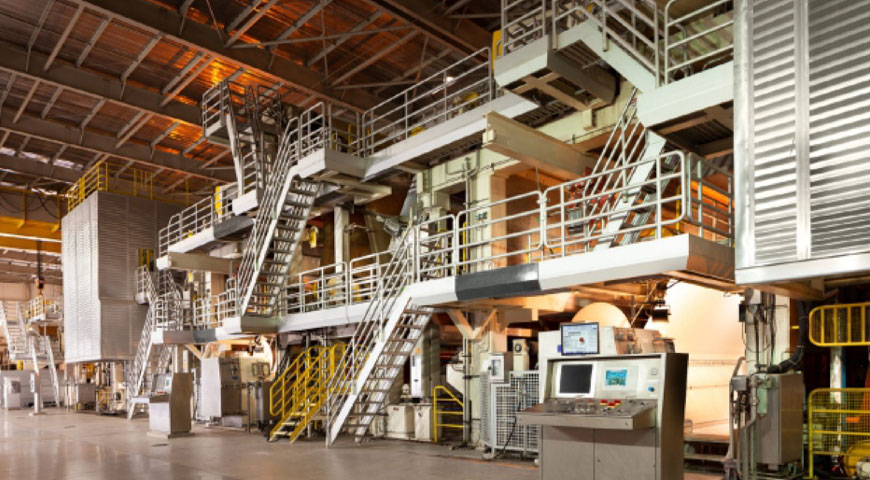
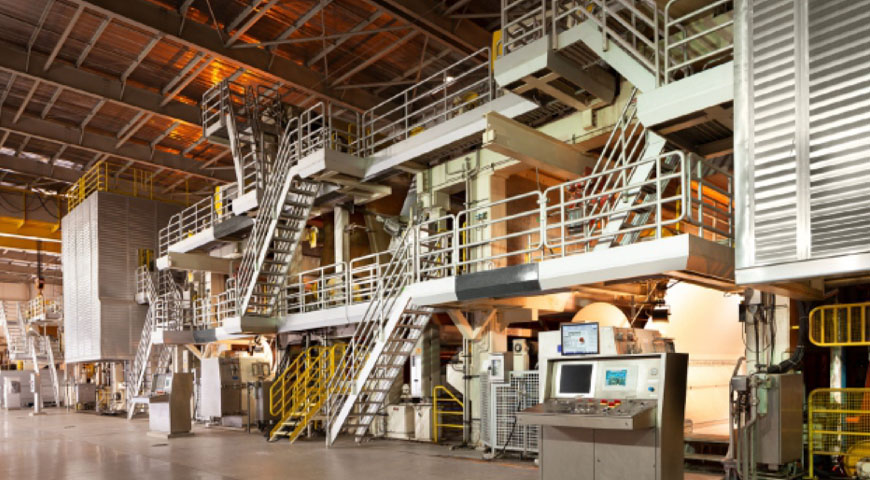
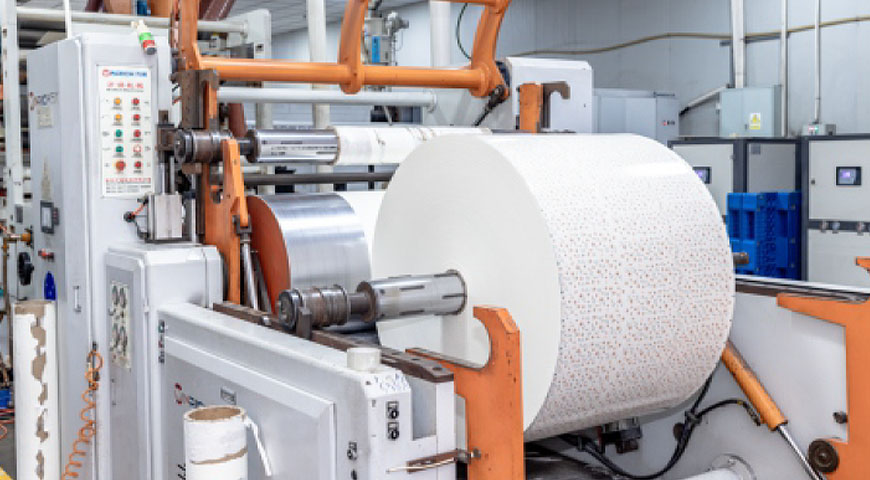
PE コート紙は、原紙ロールを押出コーティング ラインに通して製造されます。そこでは、溶融したポリエチレンが 2 ~ 30 ℃ の温度で紙の表面に直接キャストされます。 280~320℃ 。溶融した PE は、接着力と表面仕上げの両方を制御する冷却ロールと圧力ロールによって紙に押し付けられます。プロセス全体はほんの数秒で行われます。つまり、原紙の張力、溶融温度、またはライン速度に不一致があると、欠陥がロールに固定され、後から修正することは不可能になります。
最も重要な品質変数は次のとおりです。 コート重量の均一性 そして 接着強度 。コート重量は通常、ウェブ幅全体にわたって g/m² で測定されます。適切に実行されたラインは、変動を±1.5 g/m² 以内に抑えます。接着力は剥離強度によってテストされます - 食品グレード PEコート紙 最小剥離強度を達成する必要があります 1.5N/15mm カップとボウルの形成時の熱的および機械的ストレスに層間剥離なく耐えることができます。
LDPE と HDPE コーティング: 適切なグレードの選択
すべての PE が同じというわけではありません。食品包装のコーティングで最も一般的に使用される 2 つのグレードは、低密度ポリエチレン (LDPE) と高密度ポリエチレン (HDPE) であり、これらは成形ラインでの挙動が大きく異なります。
- LDPE より柔らかく柔軟で、融点が低くなります (~110°C)。低温でも確実にヒートシールできるため、標準的な冷たい飲み物や温かい飲み物のカップのデフォルトの選択肢となっています。その柔軟性は、曲面やエンボス加工された表面でも優れた性能を発揮することを意味します。
- HDPE より硬く、耐薬品性が高く、融点は 130°C に近くなります。ソースカップ、サラダボウル、特定の冷凍食品の包装形式など、油、脂肪、または攻撃的な食品の酸を含む用途に適しています。
高脂肪食品用途でのLDPEコーティング紙の使用は、コーティングの膨潤や最終的にはバリアの破損につながる一般的な仕様ミスです。製造後ではなく、問い合わせ時にサプライヤーに PE グレードを確認することで、コストのかかるバッチの拒否を回避できます。
片面コーティングと両面コーティング: 実践的な決定ガイド
片面または両面の PE コーティングを指定するかどうかは、製品の液体含有量だけでなく、最終使用環境によって決まります。
| コーティングの種類 | 典型的なコート重量 | 最適な用途 |
|---|---|---|
| 片面(内側) | 15~20g/㎡ | 乾燥した環境、低湿度での冷たい飲み物 |
| 両面 | 15~20g/㎡ per side | アイスドリンク、熱帯気候、結露しやすい用途 |
| 片面が重い | 22~28g/㎡ | 温かいスープ、長時間保持する温かい飲み物 |
両面コーティングは材料コストを追加し、完成したカップのリサイクル可能性をわずかに低下させるため、結露や外表面の湿気への曝露が運用上の真の懸念事項である場合にのみ指定する必要があります。
食品安全コンプライアンス: どのような文書を要求するか
食品と接触するコーティングに使用される PE 樹脂は食品グレードである必要があります。この指定は自動的に行われるものではなく、文書で確認する必要があります。調達時 PEコート紙 、購入者は少なくとも次のことを要求する必要があります。
- 樹脂コンプライアンス宣言 — 対象市場に応じて、PE グレードが FDA 21 CFR §177.1520 (米国)、EU 規則 10/2011 (欧州)、または GB 9685 (中国) に適合していることを確認します。
- 移行テストレポート — 樹脂配合物中に存在する添加剤の全体的な移行および特定の移行限界。
- 重金属検査 — 特定の顔料が基材からの重金属の移行に寄与する可能性があるため、コート紙を印刷する場合は特に重要です。
樹脂の供給者や配合が変更されるたびに、コンプライアンス文書を更新する必要があります。供給関係の開始時に発行される 1 回限りの証明書では、原材料の供給源が変更された場合、その後の生産はカバーされません。このギャップにより、EU および北米の税関検査中にいくつかの加工業者が規制上の問題を引き起こしました。