上手なファンと下手なファンの違いは何ですか
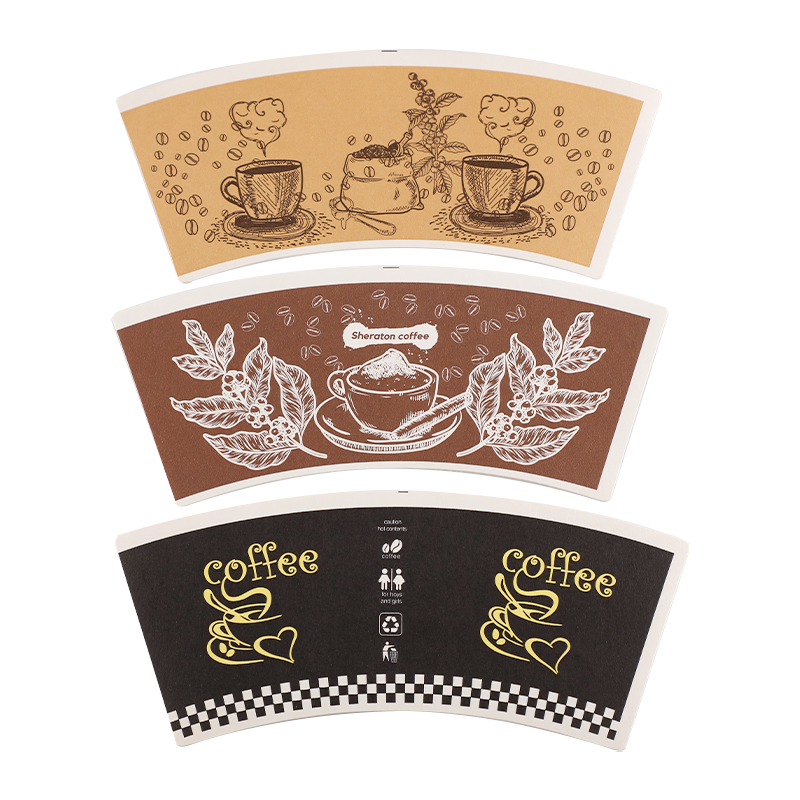
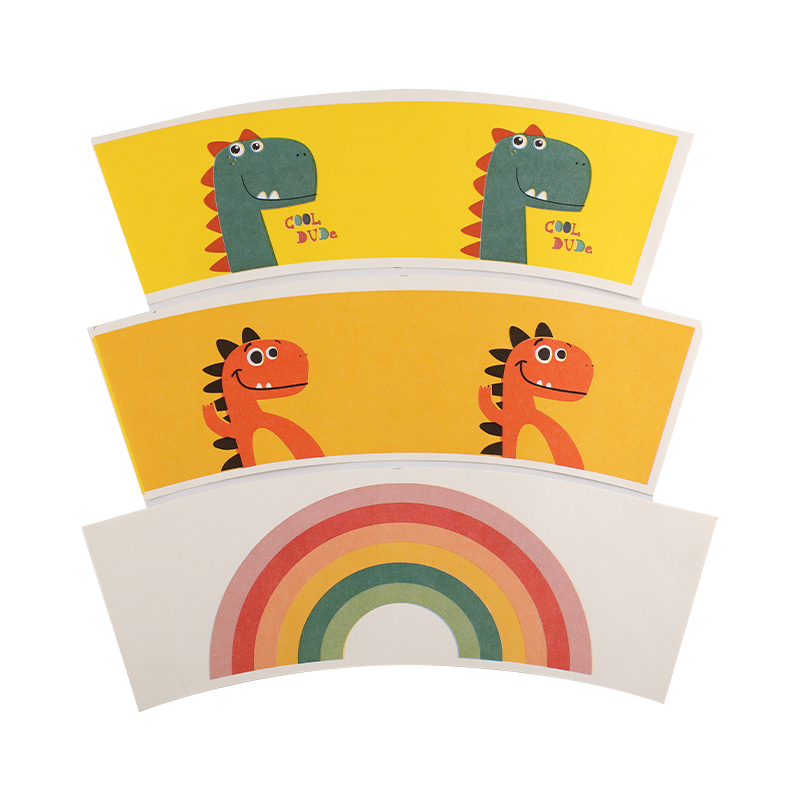
紙カップのファンは、完成したカップの側壁の周りを包み込む、事前にカットされ、事前に印刷されたブランクです。その品質は主に型抜きの段階で決まります。 寸法精度 — 通常は±0.2 mmに保たれます 重要なエッジで - 自動カップ成形機でスムーズで漏れのない縫い目を実現するための最も重要な要素です。円弧の角度や継ぎ目の重なり部分にわずかなずれがあるだけでも、高速成形中に位置ずれの原因となり、サイドの継ぎ目が歪んで不合格率が増加します。
エッジの品質も同様に重要です。きれいでバリのないカットにより、サイドシームに沿った微細な隙間の主な原因であるヒートシール中の繊維の浮き上がりを防ぎます。磨耗したダイやメンテナンスが不十分なダイを使用するサプライヤーは、目には問題ないように見えても、充填とシールの条件下では故障する、ギザギザのエッジを持つファンを製造します。
単壁ファン設計と二重壁ファン設計
シングルウォール 紙コップファン は、冷たい飲み物と短時間の温かい飲み物の業界標準です。壁の厚さは完全に原紙の坪量によって決まります。 170~230gsm 。二重壁カップには、内側のファンと波形または滑らかな外側のスリーブという 2 つの別々のファン ブランクが必要です。これらは成形中に組み立てられ、別個のボール紙スリーブを使用せずに断熱性を提供するエアギャップを作成します。
ホットカップ形式のコスト削減を検討しているフードサービス事業者にとって、リップル外側スリーブファンを備えたより重い単壁ファン (210 ~ 230 gsm) を指定することは、多くの場合、完全な二重壁構造よりも経済的でありながら、十分な握り心地を実現します。
ファン ブランクへの印刷: フレキソとオフセット
ほとんどの紙コップ扇風機は、型抜きする前に、フレキソ印刷またはオフセット リソグラフィー方法で印刷されます。選択はコストと出力品質の両方に影響します。
- フレキソ印刷 は高速であり、単色のブロックとシンプルなブランド グラフィックを使用した大規模な実行に適しています。インクコストが低く、このプロセスは PE コート紙のわずかに吸収性のある表面を適切に処理します。
- オフセット印刷 よりシャープなハーフトーンとより細かいディテールを実現します。写真品質の画像や厳密なカラーレジストレーションが必要な場合に適しています。ただし、高温では紙基材を通過する移行が実際のリスクとなるため、オフセットインクは食品との接触に関する適合性を検証する必要があります。
方法に関係なく、食品と接触する側に塗布されるインクとコーティングは、適用される規制基準を満たさなければなりません。輸出市場の場合、これは通常、 FDA 21 CFR または EU 10/2011 インク供給業者からのコンプライアンス文書。
ファンブランクの保管と湿度管理
ファン ブランクは、切断端が紙の繊維を周囲の湿度に直接さらすため、未加工のロールよりも湿気に敏感です。コンバーターおよびカップ形成プラントは保管する必要があります。 紙コップファン の条件で 相対湿度 45 ~ 65%、温度 18 ~ 25°C 。高湿度にさらされたスタックは湿気を不均一に吸収し、エッジが中央よりも早く膨張します。これは波状エッジとして知られる欠陥です。これにより、ファン送り機構が詰まり、機械のダウンタイムが発生します。
ファンは、成形機のホッパーに積み込むまで、元の梱包のまま保管する必要があります。ファンが開かれ、湿気の多い倉庫内に一晩放置されたまま稼働していることは、成形ラインの非効率性の原因としてよく見られますが、避けられるものです。
持続可能なファンのオプションが注目を集める
EUおよびアジアの一部における購入者の圧力と拡大生産者責任法により、PEコーティングされたファンからリサイクル可能または堆肥化可能な代替品への移行が加速しています。現在、最も商業的に実現可能なオプションは次の 2 つです。
- PLA コーティングされたファン — コーンスターチ由来のバイオプラスチックコーティング。工業的に堆肥化可能であり、コーティング重量が 10 gsm 以下に保たれていれば、ほとんどの紙リサイクルの流れで受け入れられます。
- 水性バリアコーティングファン — 標準的なリサイクル施設で完全に再パルプ化可能でありながら、冷たい飲み物に適切な耐湿性を提供する水ベースの分散コーティング。
どちらの代替品も、従来の PE ファンと比較して成形機の温度調整が必要なため、コンバーターは、運転中にグレードを切り替える前に、材料サプライヤーに技術的な成形パラメータを要求する必要があります。