PE と PLA の裏地: 紙スープボウルに適したコーティングの選択
紙スープボウルの内張りは、熱い液体や脂っこい食べ物に対するパフォーマンスを決定する最も重要な要素の 1 つです。市場には、PE (ポリエチレン) コーティングと PLA (ポリ乳酸) コーティングの 2 つの主要なオプションが存在します。違いを理解することは、環境に関する主張をはるかに超えており、実際の使用条件下でボウルがどのように動作するかに直接影響します。
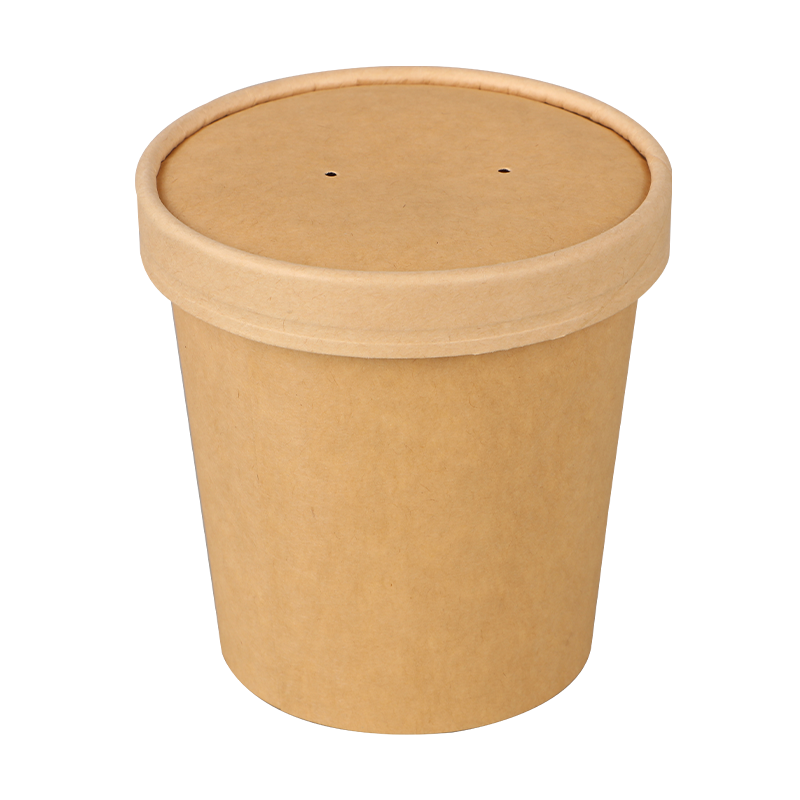
PEコート紙製スープボウル
PEライニングは、紙基材の内面にラミネートされた石油由来のプラスチックフィルムです。非常に強固な防湿層を形成し、剥離することなく約 90 ~ 95°C までの温度に耐えます。これにより、おかゆ、ラーメンのスープ、または温かいシチューを長時間保持する場合に非常に信頼性が高くなります。 PE コーティングされたボウルは、フィルムが実質的に微細孔がなく連続しているため、優れた耐グリース性も備えています。トレードオフは、使用済みの廃棄です。PE ラミネート紙は、ほとんどの紙リサイクルの流れでは受け入れられず、通常は埋め立て地に送られます。
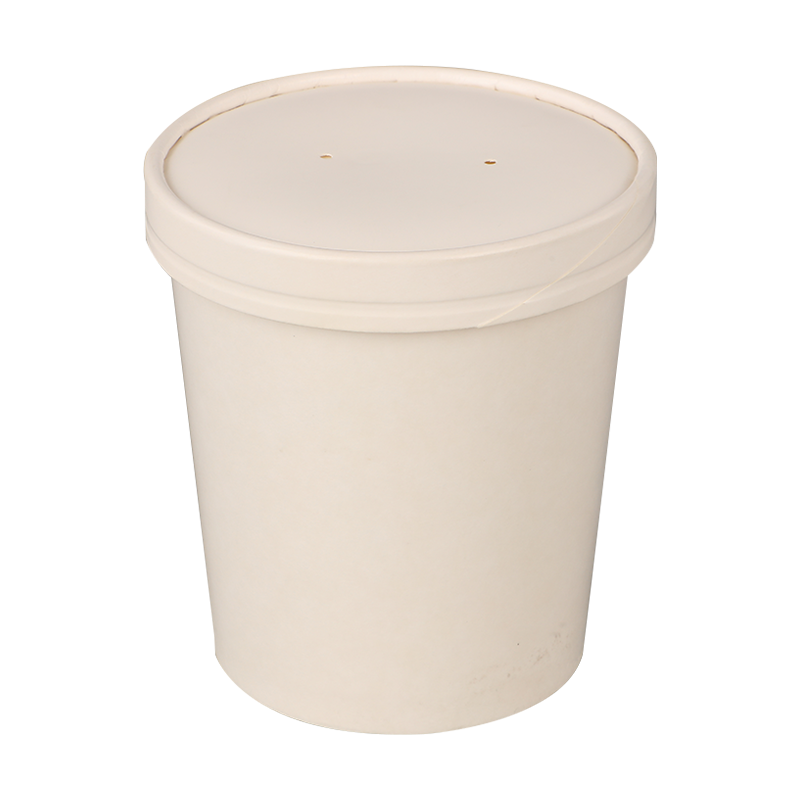
PLAコーティング 紙製スープボウル
PLA は、トウモロコシやサトウキビなどの再生可能なデンプン源に由来します。堆肥化可能と認定されている場合 (例: EN 13432 または ASTM D6400)、PLA で裏打ちされたボウルは工業用堆肥化施設で処理でき、通常、熱と湿度が制御されている場合は 90 ~ 180 日以内に分解されます。ただし、PLA は約 55 ~ 60°C で軟化するため、沸騰したスープとの長時間の接触にはあまり適していません。配達中に食品がわずかに冷えるテイクアウト業務や、蒸気圧を下げる蓋を使用する会場では、PLA が適切に機能します。 Hangzhou Renmin Eco-tech では、PE コーティングと PLA コーティングの両方の紙製ボウルファンを供給しているため、コンバーターは各用途に適切なソリューションを適合させることができます。
| プロパティ | PEコーティング | PLAコーティング |
| 耐熱性 | 〜95℃まで | 最大 ~55 ~ 60°C |
| 耐グリース性 | 素晴らしい | 良い |
| 堆肥化可能性 | 堆肥化不可 | 工業的に堆肥化可能 |
| 原料源 | 石油 | トウモロコシ・サトウキビ |
| コスト | 下位 | 15 ~ 30% 高い |
坪量と肉厚が紙製スープボウルの剛性に与える影響
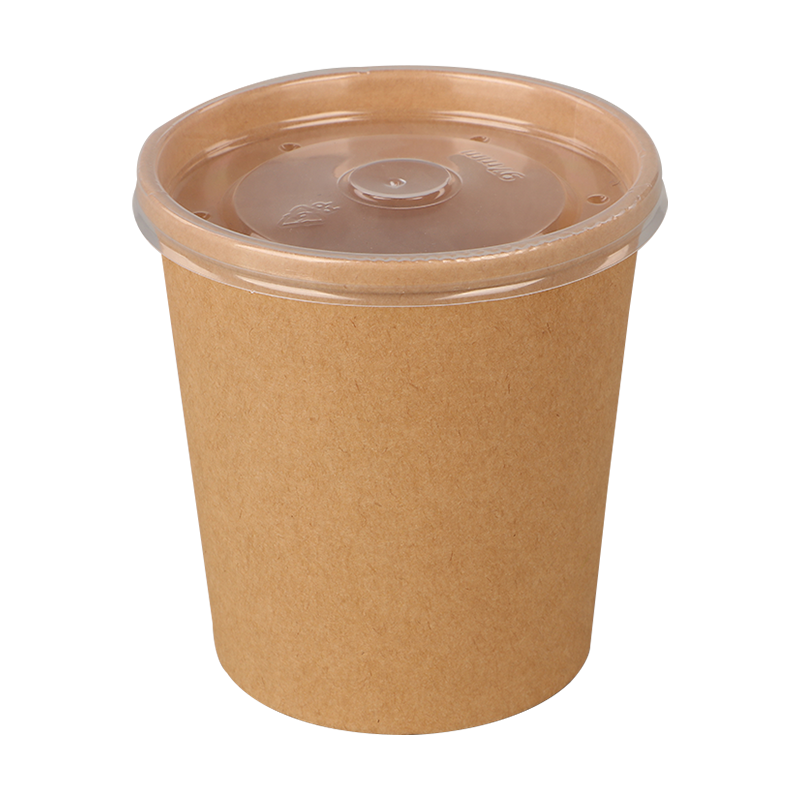
A 紙スープボウル 濃厚なビーフシチュー、プルドポークヌードル、または具材がたっぷり入ったおかゆを考えてみましょう。ボウルの構造的完全性は、主に 2 つのパラメータによって決まります。それは、ベース紙の坪量と、完成したボウルの物理的な壁の構造です。
坪量は平方メートル当たりのグラム数 (gsm) で表されます。スープボウルの場合、200 ~ 350 gsm の範囲の原紙が一般的です。より低い坪量 (200 ~ 250 gsm) は、軽いスープを入れる小さなボウル (8 ~ 12 オンス) に適しています。麺料理やボリュームたっぷりのシチュー用に設計された大きめのボウル (24 ~ 32 オンス) では、お客様がボウルの縁を掴んだときにボウルが変形したり傾いたりするのを防ぐために、通常 280 ~ 350 gsm のストックが必要です。 Hangzhou Renmin Eco-tech では、当社の原紙ロールは厳しい gsm 公差に合わせて生産されており、下流のコンバーターに生産工程全体にわたって一貫した壁性能を提供します。
平らな坪量以上に、壁の建設方法が非常に重要です。二重壁の紙製スープボウルには、カップの内壁に接着された外側の波形または無地のスリーブが組み込まれており、空隙が形成され、同時に剛性が向上し、断熱材として機能します。これにより、単一壁の設計と比較して、顧客の手への熱伝達が最大 30% 削減されます。コスト重視の用途では単層ボウルが依然として主流ですが、非常に熱い料理を提供したり、プレミアムな体験をターゲットにした事業者は二重壁構造を指定することが増えています。
ボウルの上部にあるロール状のリムも、見落とされがちな構造要素です。しっかりと均等に巻かれたリムがボウルの周囲に応力を分散し、負荷がかかったときに側壁が外側に広がるのを防ぎます。リムのローリングが不規則または緩んでいると、低品質の製品によく見られる欠陥が発生し、通常の使用では機能しなくなる弱点が生じます。
紙スープボウルへのカスタム印刷: テクニックと実用的な限界
カスタム印刷された紙製スープボウルには 2 つの目的があります。消費時にブランド アイデンティティを伝え、競争の激しい配達市場でフードサービス事業者を差別化することです。ただし、曲面のコート紙表面に印刷すると、ブランド所有者がアートワークに取り組む前に理解しておく必要がある技術的な制約が生じます。
ファンステージでの印刷と成形ボウルステージでの印刷
ほとんどの高品質印刷は、ファンを立体的なボウルに成形する前に、平らな紙製のボウル ファン (ブランク シートまたはダイカット シートとも呼ばれます) に適用されます。平らな面に印刷すると、正確な位置合わせと一貫したインクの塗布によるフレキソ印刷またはオフセット プロセスが可能になります。形成後、ファンは円錐台形状に包まれるため、アートワークは歪みを補正してデザインする必要があります。平らなファンではわずかに長く見える要素も、形成後は比例して見えます。あらかじめ形成されたボウルに直接印刷しようとする試みははるかに制限されており、通常は単純な 1 色のスタンピングに限定されます。
インクとコーティングの互換性
食品と間接的または直接的に接触する可能性のある表面には、食品グレードの水性インクが必須です。溶剤ベースのインクは、FDA 21 CFR および EU 規則 10/2011 を含むほとんどの食品安全枠組みで禁止されています。紙の外側の PE または PLA コーティングもインクの付着に影響します。印刷はファンのコーティングされていない外面に適用されますが、食品と接触する内面は印刷されません。フルラップデザインを要求するブランドは、使用されているインクシステムが食品に対して安全であることが認定されていること、および成形中の重なり接合を考慮して継ぎ目領域の近くに十分なスペースがあることを確認する必要があります。
最小注文数量とリードタイム
カスタム印刷には印刷版または印刷シリンダーの準備が必要であり、これにより工具コストを償却するための最小注文数量 (MOQ) のしきい値が決まります。カスタム印刷された紙スープボウルファンの通常のMOQは、色数と印刷プロセスに応じて、SKUあたり50,000個から100,000個の範囲です。標準の版準備タイムラインを回避する急ぎの注文は、通常、多色デザインでは実現できません。季節ごとのプロモーションや新店舗の立ち上げを計画している運営者は、アートワークの承認から納品までのリードタイムを 4 ~ 8 週間考慮する必要があります。
温度とリーク性能: 規格で実際に測定されるもの
サプライヤーが紙スープボウルが「漏れ防止」または「耐熱性」であると主張する場合、それらの用語がマーケティング用語としてではなく、測定可能でテスト可能な意味で何を意味するのかを理解する価値があります。いくつかの業界標準および規制標準は、特定のテスト プロトコルを提供しています。
紙製スープボウルの耐漏れ性は、通常、TAPPI T 441 または同様の方法論に基づく液体浸透試験を使用して評価されます。ボウルに水または規定の温度の指定された液体を満たし、一定時間 (通常は 80°C で 30 分間) 保持した後、外面の水分の侵入、汚れ、または構造上の欠陥が検査されます。このテストに合格したボウルは、実際の温かい料理のサービス条件下で、その PE または PLA のライニングが無傷で連続していることを示します。
耐グリース性は、さまざまな表面張力の溶液を紙の表面に適用するキットテスト (TAPPI T 559) を使用して個別に評価されます。一般に、油っぽいスープやシチューには KIT 5 以上の評価が適切であると考えられていますが、特に脂っこい料理や油っぽい料理には KIT 8 ~ 12 が指定されています。重要なのは、耐グリース性はコーティングとベース紙の両方の関数であるということです。微細な亀裂のある低gsmベース紙では、適切なコーティングが施されていてもグリースが移行する可能性があります。
耐熱性は単一の数値ではなく、持続的な熱と湿度の下でのライニング材料の変形温度と紙の構造的完全性の組み合わせです。ボウルは 90°C で 5 分間その形状を維持できますが、75°C で 45 分間保持すると柔らかくなり、反り始めます。これは、断熱バッグを使用する配送用途における現実的なシナリオです。配達が多い業務用に紙製スープボウルを指定する購入者は、瞬間的な温度評価だけに頼るのではなく、長時間の浸漬テストを要求する必要があります。
紙製スープボウルのサイズ: メニュー用途に合わせた容量
正しいボウルのサイズを選択することは、見た目よりも微妙な判断となります。ボウルのサイズが小さすぎると、こぼれる危険があり、食事の経験が悪くなります。ボウルが大きすぎると材料費が高くなり、分量が実際より小さく見える可能性があります。次の参照フレームワークは、フードサービス事業者がボウルの容量をメニュー項目にマッピングするときに使用します。
- 8 ~ 12 オンス (240 ~ 355 ml): サイドスープ、前菜、お粥、またはデザートスープ。設置面積が小さいため、セルフサービスのステーションやお子様向けの食事にも適しています。
- 16 オンス (473 ml): ファストカジュアルやカフェで提供される標準的な 1 回分のスープ。トマトスープ、フォースープ、味噌ベースの料理に最も一般的なサイズです。
- 24オンス (710ml): 大きな麺鉢、ラーメン、またはスープと一緒に重要な固形材料を使用した組み合わせ料理。余分な深さにより、あふれ出る危険なく麺部分を収容できます。
- 32 オンス (946 ml) 以上: 家族でのシェアやケータリングの用途、大量の配達、または鍋の素などの大量の液体が必要な料理。これらのサイズの構造要件はより厳しく、通常は 300 gsm の原紙が必要です。
リムの直径は蓋の互換性にも影響します。これは配達や持ち帰りの際の運用上の重要な考慮事項です。標準的な蓋直径 (90 mm、98 mm、115 mm) は蓋メーカーによって広く在庫されていますが、非標準のボウル寸法の場合はカスタムまたは独自の蓋が必要になる場合があり、コストと調達がさらに複雑になります。標準寸法ファミリー内で紙スープ ボウルを指定することは、通常、複数のサプライヤーからコンポーネントを調達するオペレーターにとって最も現実的なアプローチです。
紙スープボウルの調達に関するサステナビリティ認証
EU やカリフォルニアなどの市場では、消費者の期待と規制要件の両方によってサステナビリティが食品サービス業者の調達基準となるため、意味のある認証と表面的な認証とは何かを理解することが重要になります。パッケージ上のすべてのグリーン クレームが同等の重みを持っているわけではありません。
FSC および PEFC 認証
森林管理評議会 (FSC) および森林認証承認プログラム (PEFC) は、原紙に使用されるバージン繊維が責任を持って管理された森林から調達されたものであることを認証しています。これらの認証は、上流の原材料調達の問題には取り組んでいますが、最終製品のリサイクル可能性や堆肥化可能性については何も述べていません。 FSC 認証紙で作られ、PE の裏地が付いたボウルは、ほとんどの地方自治体のシステムではまだリサイクルできません。
EN 13432 および ASTM D6400 (堆肥化可能性)
これらの規格は、工業用堆肥化条件下で、最終製品が定められた制限時間内に崩壊し生分解することを証明します。 EN 13432 は欧州規格です。 ASTM D6400 は北米に適用されます。 PLA 裏地の紙スープボウルがこれらの認証を取得するには、紙のコンポーネントと PLA 裏地の両方が基準を満たしている必要があります。裏地素材のみに発行された証明書は、組み立てられたボウルを自動的に認証するものではありません。購入者は、投入材料だけでなく、完成したボウルの SKU を具体的にカバーする証明書を要求する必要があります。
BPI認証
Biodegradable Products Institute (BPI) は、完成した食品包装製品の産業堆肥化可能性を検証する北米認証スキームを運営しています。 BPI 認証は、食品サービスの包装を受け入れる条件として堆肥化施設の運営者によってますます要求されており、堆肥化処理経路を対象とする運営者にとって、単なるマーケティング資格ではなく、実際的な要件となっています。
この製品カテゴリでは、第三者の支援のない自己宣言によるエコ主張が一般的であるため、購入者はロゴの使用のみに依存するのではなく、認証番号、発行機関、認証の範囲、有効期限を含む完全な認証文書を要求することをお勧めします。