原紙坪量がカップとボウルの性能に与える影響
原紙の坪量(通常、平方メートル当たりのグラム数(gsm)で測定)は、完成したカップやボウルが熱、液体、機械的ストレス下でその形状をどの程度保持できるかを直接決定します。単層紙カップの場合、原紙は以下の範囲にあります。 170~220gsm が標準ですが、より重い内容物やより熱い内容物用に設計された紙製のボウルでは、多くの場合、 220~350gsm 変形を防ぐため。間違った坪量の選択は、現場での漏れの苦情や構造上の欠陥の最も一般的な原因の 1 つです。
剛性を超えて、坪量はコーティングプロセスと相互作用します。原紙が重いほど、押出成形中に PE の吸収が少なくなり、より均一なコーティング層が得られます。これは、スープやインスタント ラーメンなどのホットフィル用途では特に重要です。
PE コーティング: 片面と両面、そしてそれが重要な理由
ベース紙にはポリエチレン (PE) コーティングが施され、液体が紙の繊維に浸透するのを防ぐ防湿層が形成されます。ほとんどの冷たい飲み物のカップでは、 片面PEコーティング (食品接触面のみ)で十分です。外面も結露を防ぐ必要がある場合、両面 PE コーティングが必要です。これは、湿気の多い気候でのアイス飲料の用途で一般的です。
標準の PE コーティング重量の範囲は次のとおりです。 片面あたり15~25gsm 。コーティングを薄くすると材料コストは削減されますが、ピンホールのリスクが増加します。コーティングを厚くするとバリア性能は向上しますが、耐用年数が終了した後のリサイクル性は複雑になります。性能と持続可能性の間のこの緊張により、多くのメーカーが PLA (ポリ乳酸) や水性分散コーティングなどの PE フリーの代替品に向かうようになっています。
当社は従来の PE コート紙ロールと PLA コート オプションの両方を供給しているため、コンバーターは原紙仕様を切り替えることなく最終用途要件に合わせられる柔軟性を得ることができます。
バイヤーが調達前に確認すべき主要な品質パラメータ
評価する場合 紙コップの原材料 そして 紙ボウルの原材料 、購入者は少なくとも次のパラメータをカバーするテストレポートをリクエストする必要があります。
- コブ値 — コーティングされていない面の吸水率を測定します。コブ値が高いと、繊維のプレスが一貫していないことを示し、完成したカップにソフトスポットが発生する可能性があります。
- コート重量の均一性 — 不均一な PE の分布は、自動カップ成形ラインにおける漏れの主な原因です。
- 引張強さ(MD/CD) — 高速ダイカットとファンフォーミングに不可欠。横方向の引張力が低いと、成形中に破れが発生します。
- 水分含有量 — 上部に湿気のあるロール紙 8% 成形機でのカールやミスフィードが発生しやすい。
- 食品との接触に関するコンプライアンス — 該当する規格 (FDA 21 CFR、EU 10/2011、または中国市場向け GB 4806) に対する認証を確認します。
アルミ箔ラミネート紙:ニッチだが成長中
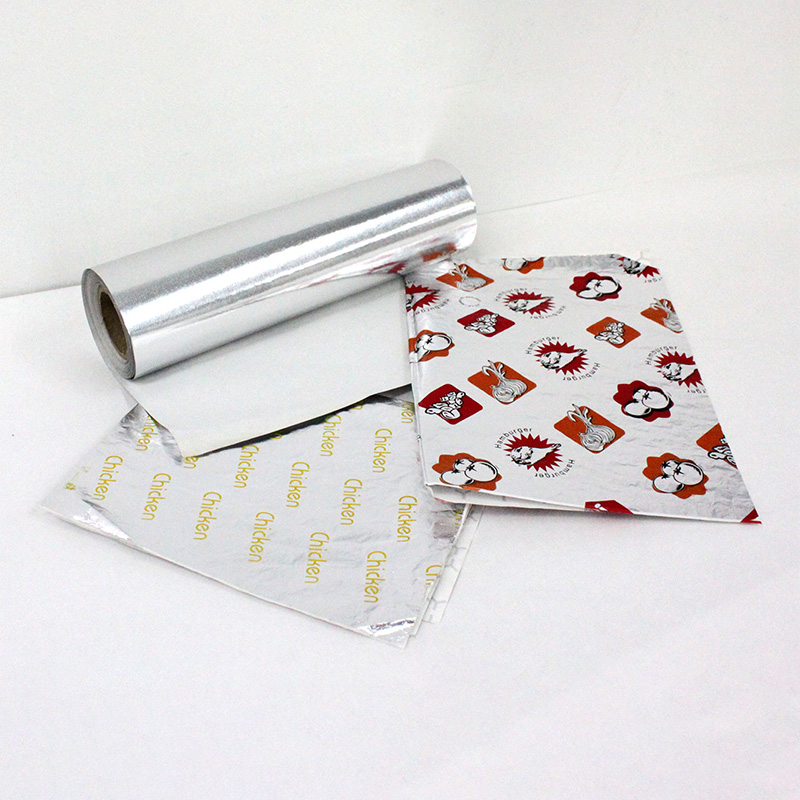
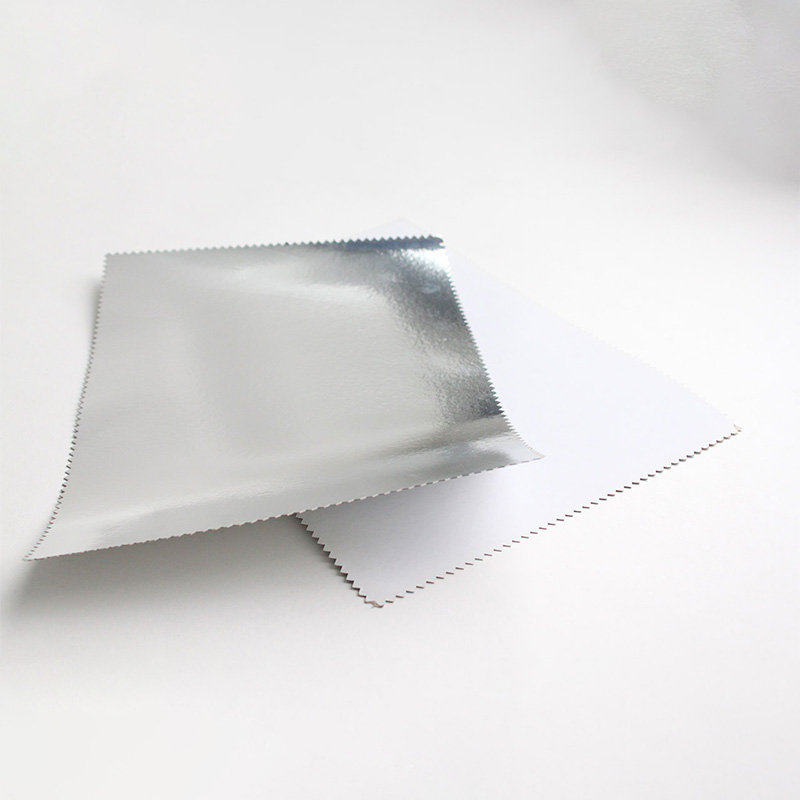
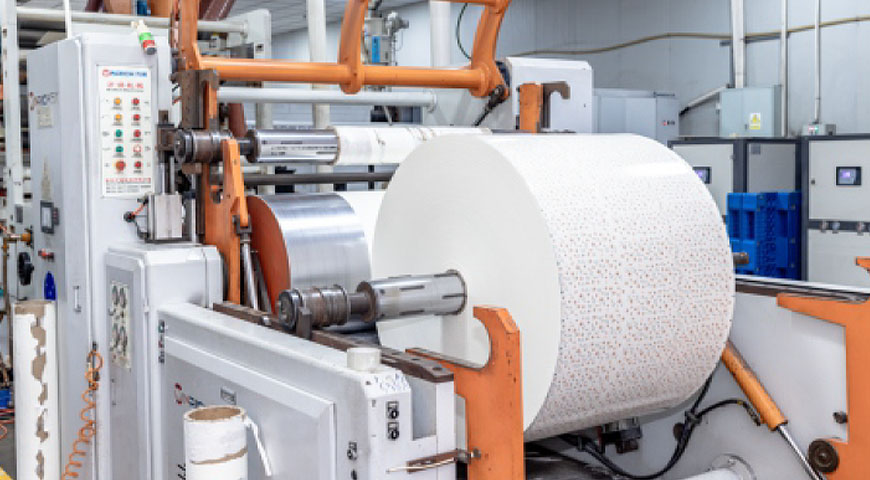
バターラップ、ベーキングカップ、持ち帰り用容器など、断熱性と防湿性の両方が必要な用途では、アルミホイルラミネート紙は、食品グレードの原紙の構造上の利点と、薄いアルミニウムホイルのバリア特性(通常は 6~9ミクロン )。ラミネートプロセスでは、接着剤または直接押出法のいずれかを使用して箔を紙に貼り付けます。接着剤ラミネートは印刷に適したより平らな表面を生成しますが、押出ラミネートはより強固な接着を提供し、高湿度環境で好まれます。
注目に値するトレードオフが 1 つあります。アルミホイルをラミネートした紙は、標準的な紙リサイクルの流れと互換性がないため、複合材料回収施設に送らなければなりません。厳格な拡大生産者責任 (EPR) 規制がある市場のバイヤーは、これをパッケージングの決定に考慮する必要があります。
ロールの直径とコアのサイズ: 見落とされている物流の詳細
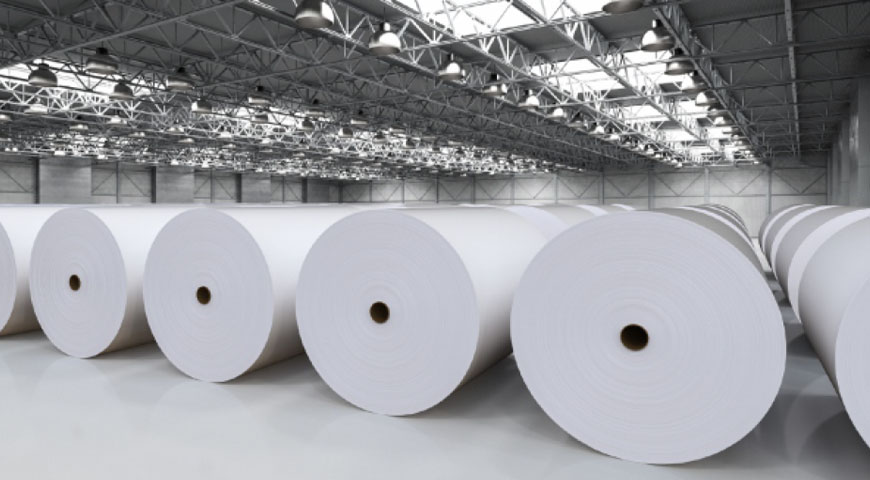
原料ロールは通常、3 インチまたは 6 インチの紙管に巻かれます。完成したロールの外径は、パレットごとに適合するロールの数に影響し、海上貨物コンテナの利用率に直接影響します。高速カップ成形装置を稼働させるほとんどのコンバーターは、 外径800~1000mm ロール交換頻度とダウンタイムを最小限に抑えます。最初の注文の前にこれらの仕様をサプライヤーに確認することで、コストのかかる保管ラックやマシンフィードの再フォーマットを回避できます。
| コアサイズ | 一般的な外径範囲 | 共通アプリケーション |
|---|---|---|
| 3インチ | 500~800mm | 小型カップファン、ダイカットシート |
| 6インチ | 800~1200mm | 高速カップ・ボウル成形ライン |