-
製品
-
食品包装ソリューション
使命と理念人民エコテックはグリーン、イノベーション、責任の理念を堅持し、顧客を中心に置き、献身的な専門家を大切にしています。私たちはすべての製品に持続可能性と環境意識を組み込むことを目指しています。
 未来をリードするグリーンイノベーション
-
私たちのストーリー
当社を選ぶ理由Hangzhou Renmin Eco-tech Co., Ltd は、浙江省の美しい都市杭州に位置し、紙製品の研究、開発、販売を行う大手企業です。 2004年に設立された当社は、原紙ロール、PEコート紙ロール、紙カップファン、紙ボウルおよびボックスファン、食品包装用のダイカットシートなど、およびアルミ箔フィルムラミネート紙などの環境に優しいソリューションを専門としています。
 中国から世界へマーケティングを発信します。
-
ニュース
 アルミホイルの紙ボウル: 構造、性能、および食品サービスへの応用
アルミホイル紙ボウルとは実際何なのか — そしてなぜ積層構造が重要なのか アルミホイル紙ボウル 2 つの接着材料で作られた複合容器です。剛性と取り扱いやすさを提供する構造用板紙ベースと、薄いアルミニウム箔層です。通常、 厚さ7~30μm — 内面にラミネート加工されています。この組み合わせにより、どちらの素材も単独では実現できないコン...
業界ニュース
紙製スープボウル: 完全な購入者ガイド
紙スープボウル は現代の持ち帰りおよび店内飲食のフード サービスの基礎となっており、繊細な味噌汁から濃厚なビーフ シチュー、トッピングたっぷりのお粥まで、あらゆるものを扱います。適切なボウルを選択するには、単にサイズを選択するだけではなく、材料の構造、コーティングの化学反応、構造設計、耐用年数終了への影響を理解することが含まれます。このガイドでは、調達マネージャー、レストラン経営者、および包装バイヤーが紙スープボウルについて十分な情報に基づいた決定を下すために必要な実践的な知識を説明します。
紙スープボウルが熱い液体食品に適している理由
すべての紙容器が紙スープボウルとして機能するわけではありません。スープサービスでは、包装に独特の要求が課せられます。つまり、熱い液体、スープやシチューの油との継続的な接触、顧客による持ち運びや取り扱いによる機械的ストレスなどです。本当に機能的な紙スープボウルは、3 つの課題すべてに同時に対処する必要があります。
基礎となるのは食品グレードの板紙で、通常は 250 ~ 350 gsm の範囲で、一杯分の重量と熱の下でも形状を維持するのに必要な構造的剛性を備えています。次に、この基材の食品と接触する内面が PE (ポリエチレン) または PLA (ポリ乳酸) で裏打ちされます。裏地は、熱い液体が紙の繊維に浸透するのを防ぐ連続的な障壁を形成します。この仕組みがなければ、ボウルが柔らかくなり、変形し、最終的には使用できなくなる可能性があります。この裏地がないと、たとえ高 gsm の板紙であっても、熱いスープと接触すると数分以内に構造的完全性が失われます。
耐油性も同様に重要です。多くのスープ、特にアジア風のスープ、麺料理、シチューにはかなりの脂肪分が含まれています。ポリエチレンは化学的に無極性であり、紙の繊維に浸透してしまう脂質をはじくため、PE コーティングは優れた耐グリース性を備えています。 PLA コーティングは、ほとんどの標準的な用途に対して同等の耐油性を備えていますが、耐熱性が低いため、60°C を超える温度で提供される食器については慎重な評価が必要です。
PE 対 PLA ライニング: 適切なコーティングの選択
PE ライニングと PLA ライニングのどちらを選択するかは、紙製スープ ボウルの仕様決定において最も重要な要素の 1 つであり、耐熱性、持続可能性の認定、コストに影響します。どちらも広く使用されていますが、互換性はありません。
PE 裏地付きの紙製スープ ボウルは、90 ~ 95 °C までの温度での持続的な液体接触に耐えられるため、あらゆる種類の温かいスープ サービスの用途に適しています。 PE は石油由来であり、PE ラミネート紙はほとんどの自治体の紙リサイクルの流れでは受け入れられません。しかし、PE コーティングされたボウルは、その信頼性、コスト効率、幅広い温度耐性により、依然として世界的に主流の商業仕様となっています。
PLA で裏打ちされた紙スープボウルは、再生可能なバイオベースの原料 (通常はコーンスターチやサトウキビ) から生産されており、EN 13432 または ASTM D6400 に基づいて産業的に堆肥化可能であると認定されています。主な制限は熱に敏感であることです。標準的な PLA は約 55 ~ 60°C で軟化するため、沸騰したスープを入れるためのボウルには適していません。結晶化 PLA (CPLA) は、このしきい値を約 85°C に上げ、高温用途ではより現実的な選択肢ですが、標準的な PLA および PE の代替品よりも 15 ~ 30% のコストプレミアムがかかります。
| ライニングタイプ | 耐熱性 | 堆肥化可能 | 相対コスト |
| PE | 〜95℃まで | いいえ | 最低 |
| 標準 PLA | 最大 ~55 ~ 60°C | 産業的に | 中等度 |
| CPLA | 〜85℃まで | 産業的に | より高い |
構造設計: 壁、リム、安定性
紙スープボウルが厳しい使用条件で確実に機能するかどうかは、裏地の素材以外にも物理的な構造によって決まります。壁の厚さ、リムのデザイン、ベースの構造という 3 つの構造要素は特に注目に値します。
牛肉麺、ポークシチュー、トッピングのおかゆなどの重い料理を入れるスープボウルには、厚くて硬い壁が不可欠です。壁の剛性は、板紙の坪量とライニング結合の完全性の両方の関数です。ライナーの層間剥離は、複合壁を著しく弱めます。 24 ~ 32 オンスの範囲のボウルの場合、全荷重下でも形状を維持するには、通常、最低 300 gsm の板紙重量が推奨されます。
ロール状の縁は、よく設計された紙スープボウルの機能的に最も重要な特徴の 1 つです。しっかりと均等に巻かれたリムはボウルの周囲に応力を分散し、ボウルがいっぱいになったときに側壁が外側に広がるのを防ぎます。また、蓋の安全な座面も提供します。これは、こぼれ防止が最重要である持ち帰りや配達の用途において重要です。不均一に巻かれたり、形成が緩いリムは、低グレードのボウルによく見られる品質欠陥であり、蓋の取り付けに一貫性がなく、輸送中のこぼれにつながります。
底面と壁の接合部 (平らな底のディスクと円錐形または円筒形の側壁が接する部分) は、紙製スープ ボウルで最も機械的応力がかかる領域です。この接合部は、正確な温度と圧力下でヒートシールして、漏れのない接合を継続的に形成する必要があります。この接合部のシールが不十分であることが、使用中のボウルの故障の最も一般的な原因であり、壁自体ではなくベースの継ぎ目から液体が浸透することが現れます。
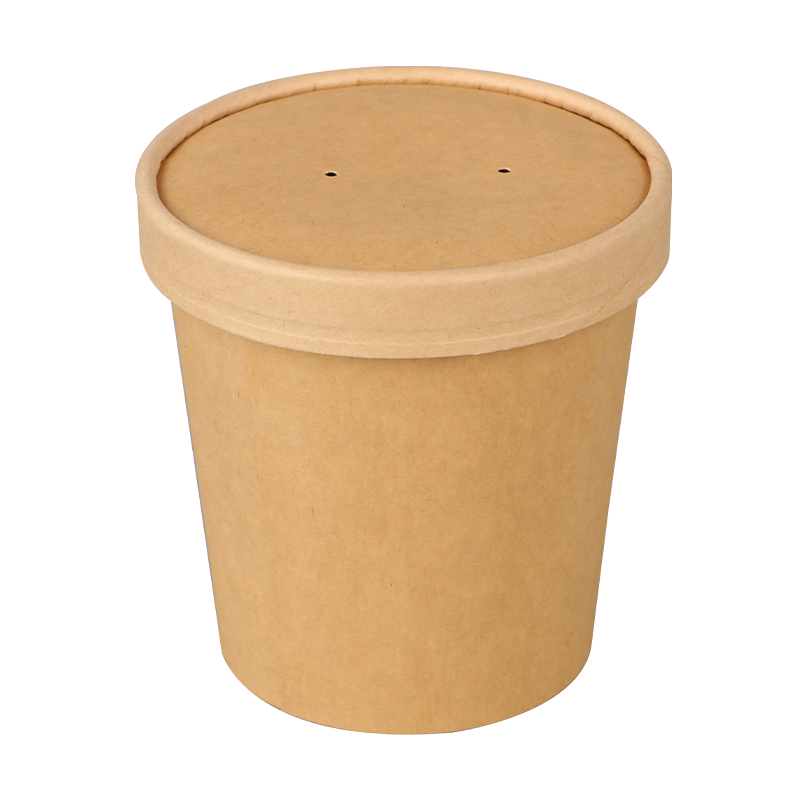
メニューに合わせて紙スープボウルのサイズを調整する
各メニュー用途に適切なボウル サイズを選択すると、充填不足によるこぼれと過剰充填による見た目の悪さという 2 つの問題が回避されます。次の参照フレームワークは、フードサービスで使用される最も一般的なボウルの容量をカバーしています。
- 8 ~ 12 オンス (240 ~ 355 ml): 副汁物、前菜盛り、お子様粥、付け合わせ料理。コンパクトな設置面積はセルフサービスステーションやカフェカウンターに適しています。
- 16 オンス (473 ml): 標準的な 1 回分のスープの量 - トマトスープ、味噌汁、フォーのベース、および同様のカフェやファストカジュアルのメニュー。
- 24オンス (710ml): 大きな麺鉢、ラーメン、うどん、およびスープに加えて重要な固形物を含む組み合わせ料理。
- 32 オンス (946 ml) 以上: ケータリングや家族でシェアする形式、大量の配達、または大量の液体を必要とする鍋ベースのアプリケーション。
オペレーターは、充填量と容量の比率も考慮する必要があります。安全に取り扱うために、スープの多い料理に使用されるスープ ボウルの充填量は定格容量の 80 ~ 85% 未満である必要があります。これは、実際に使用可能な容量が公称ボウル仕様よりも低いことを意味します。これは、ボウルのサイズをポーションの重量標準に合わせる際に重要な考慮事項です。
ブランドアイデンティティのためのカスタム印刷
紙スープボウルにカスタム印刷することで、機能的なパッケージがブランドのコミュニケーションチャネルに変わります。印刷されたボウルは食品とともに顧客の場所まで運ばれ、販売時点をはるかに超えた配達や持ち帰りの状況で継続的なブランド露出を提供します。
ボウルを形成する前に、フラットファン(ダイカットブランク)に印刷が適用されます。この平面印刷プロセスにより、生産工程全体にわたって一貫したカラーレジストレーションを備えた高品質のフレキソ印刷作業が可能になります。アートワークは、バッチ間で正確なカラー マッチングを保証するために、RGB または CMYK スクリーン値ではなく Pantone スポット カラー参照を使用して準備する必要があります。すべてのインクは食品グレードの水性でなければならず、対象市場に適用される FDA 21 CFR または EU の食品接触材料規制に準拠している必要があります。
カスタム印刷された紙製スープボウルの最小注文数量は、通常、マルチカラーデザインの場合、SKU あたり 50,000 ユニットから始まり、アートワークの承認から納期は 4 ~ 8 週間です。季節ごとのプロモーションや新しい販売店の立ち上げを計画している事業者は、アートワークの品質や仕様に妥協を避けるために、これらのタイムラインをプロジェクト計画に組み込む必要があります。
環境に優しいオプションと持続可能性認証
持続可能性に取り組んでいる事業者や、使い捨て包装規制が積極的な市場で事業を展開している事業者にとって、環境に優しい紙スープボウル仕様が商業規模で利用できるようになってきています。探すべき最も信頼できる持続可能性の資格情報は次のとおりです。
- FSC または PEFC 認証: 板紙のバージン繊維が責任を持って管理された森林から由来していることを証明します。原材料の調達について言及していますが、完成したボウルの堆肥化可能性については示していません。
- EN 13432 または ASTM D6400: 紙とPLAライニングの両方を含む最終製品の産業用堆肥化可能性を証明します。ライニング材単体ではなく、組み立てられたボウル全体に対して発行する必要があります。
- BPI 認証: 食品サービスの包装を受け入れるための条件として、堆肥化施設の運営者によってますます要求されている北米の産業堆肥化基準。
Hangzhou Renmin Eco-tech では、PE コーティングと PLA コーティングの両方の紙ボウル ファンをコンバーターに供給し、下流の顧客が特定の持続可能性と性能要件を満たすボウルを生産できるようにします。優先事項が最低コスト、最高の耐熱性、または認定された堆肥化可能性のいずれであっても、適切な紙製スープボウルの仕様が存在します。重要なのは、最も使い慣れたオプションをデフォルトとするのではなく、材料と構造を用途の実際の要求に適合させることです。
あなたのメールアドレスは公開されません。 * が付いているフィールドは必須です
私たちがお手伝いします。